نظام بثق الخيوط
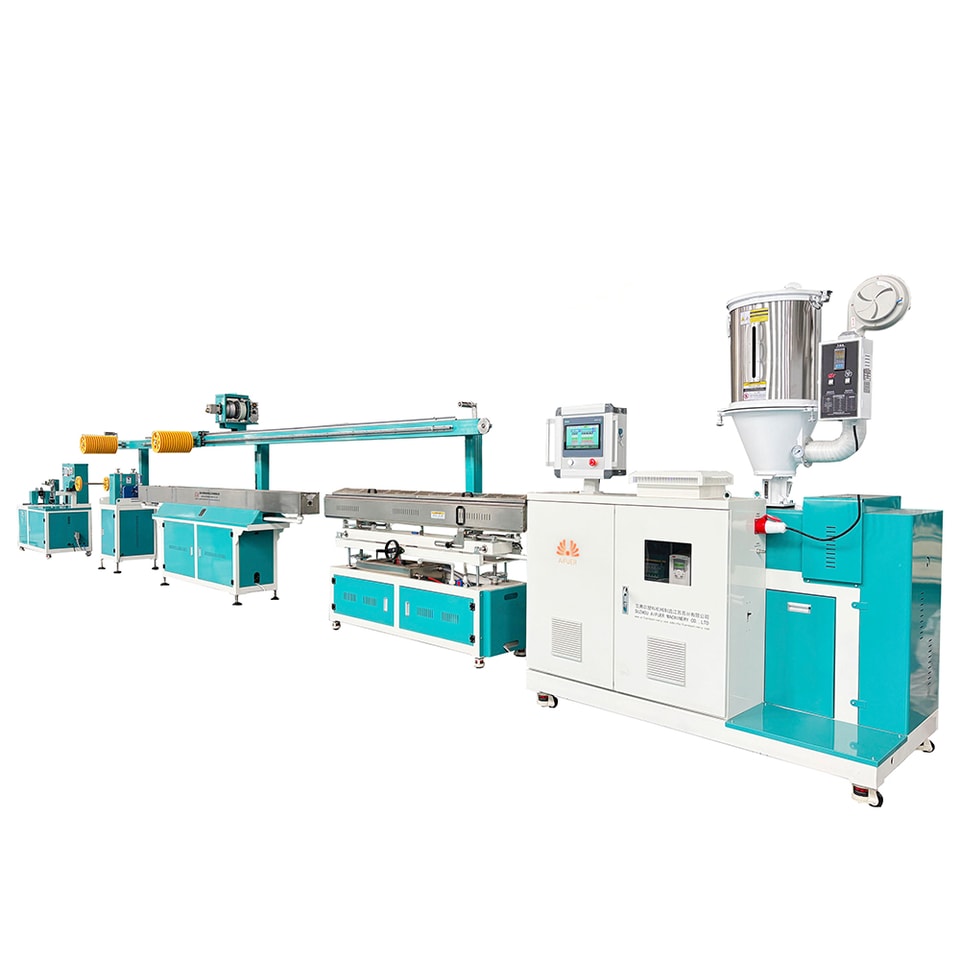
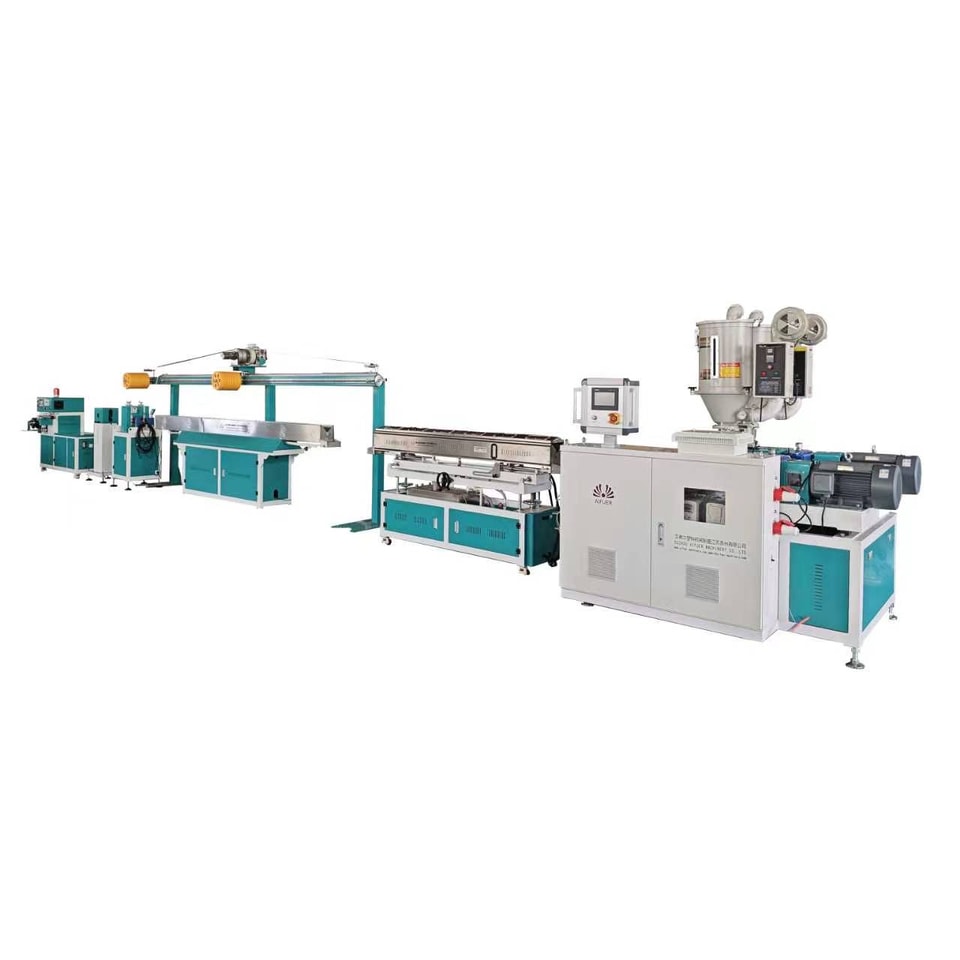
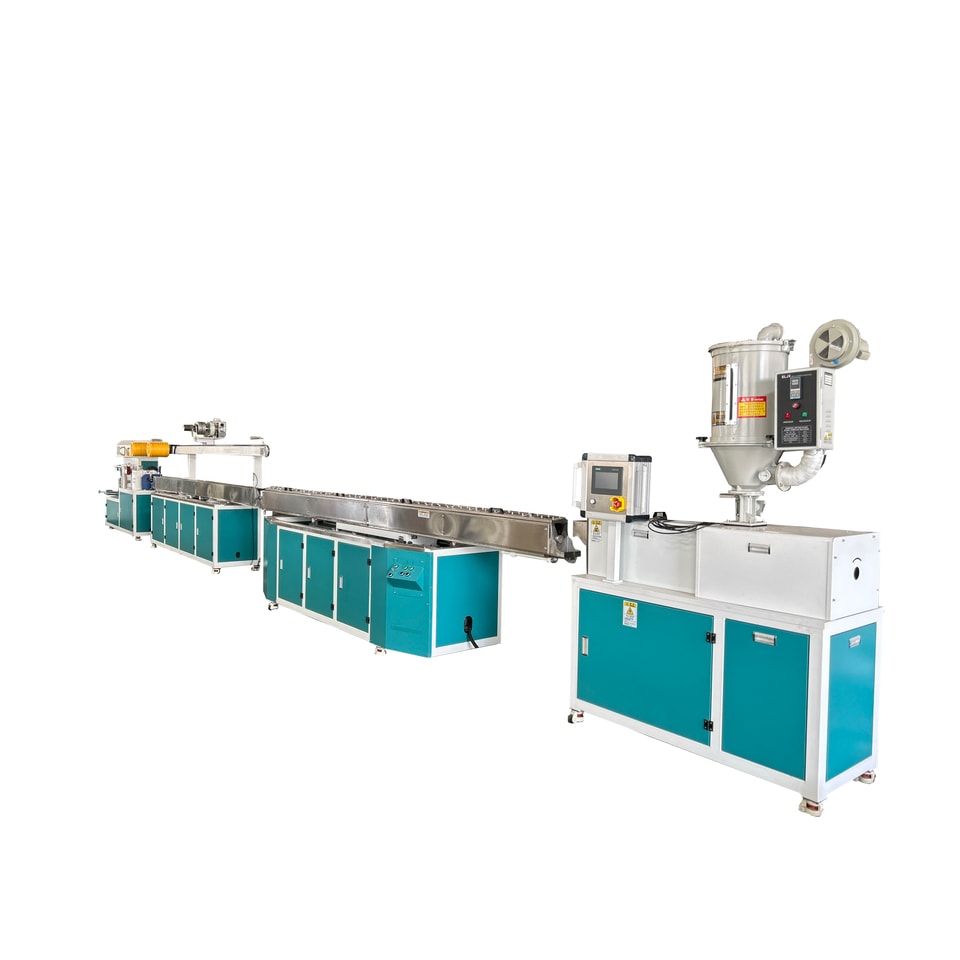
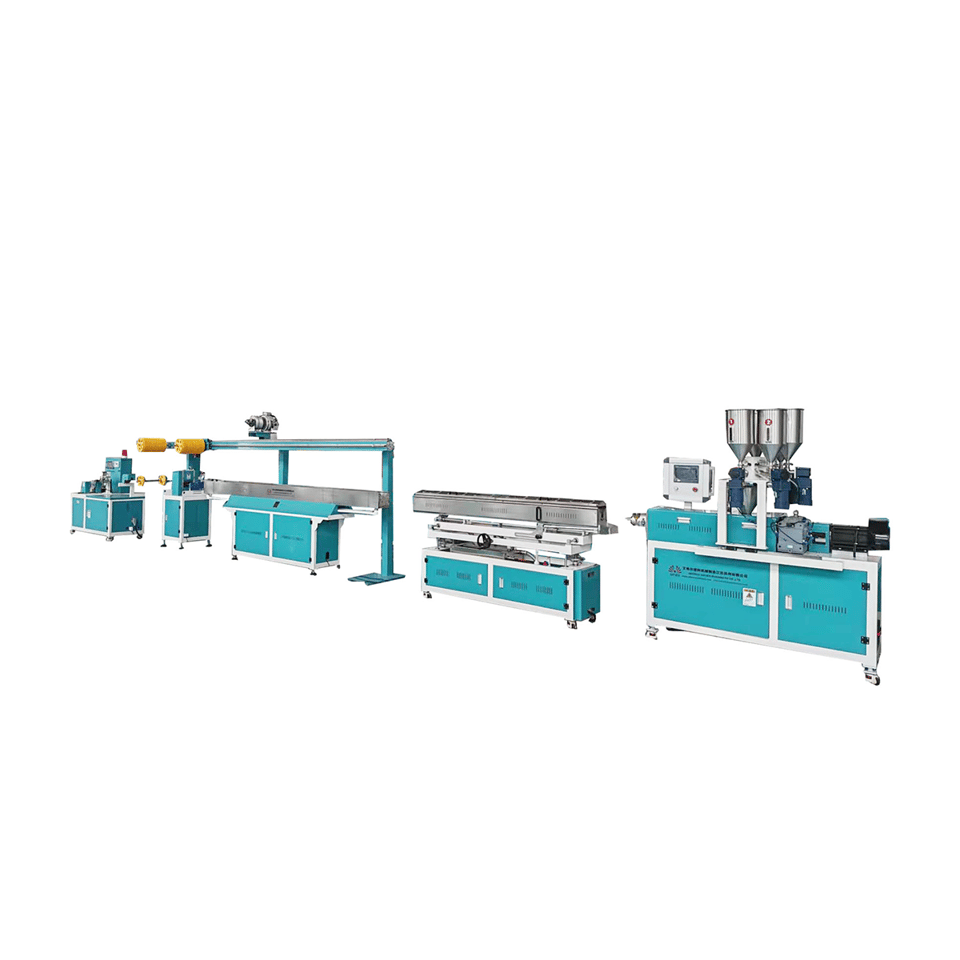
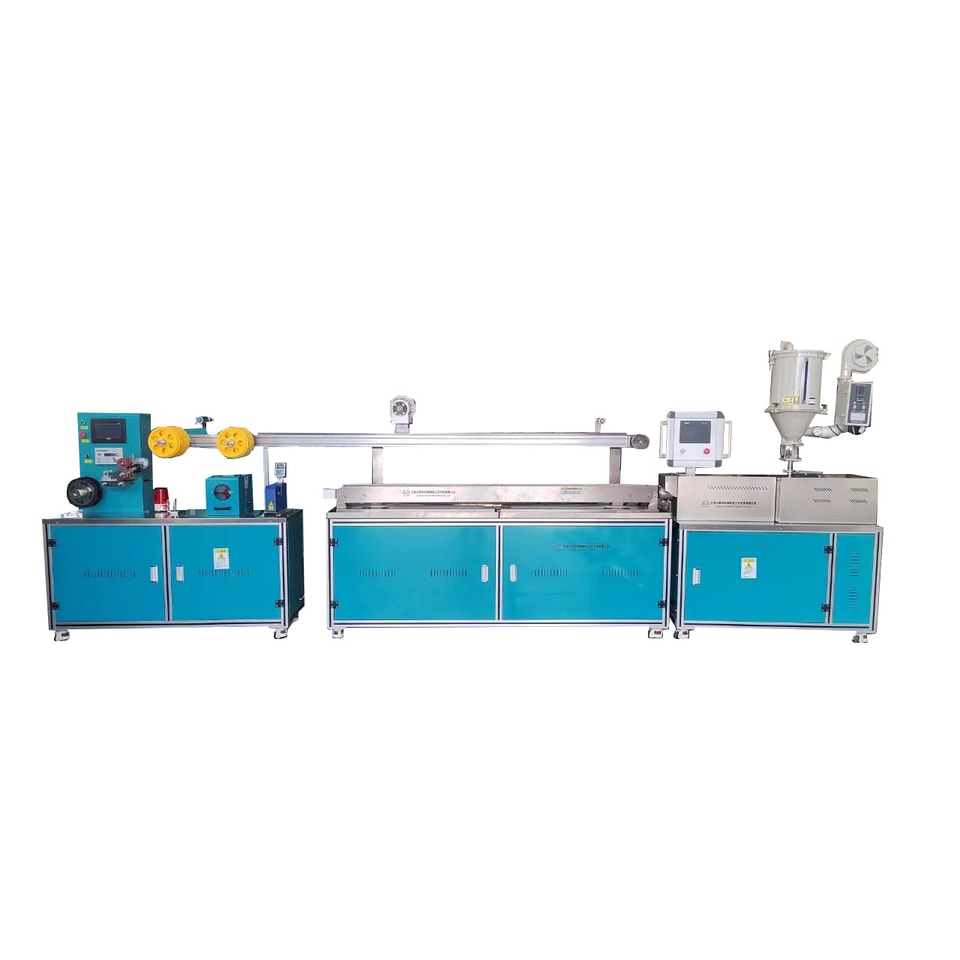
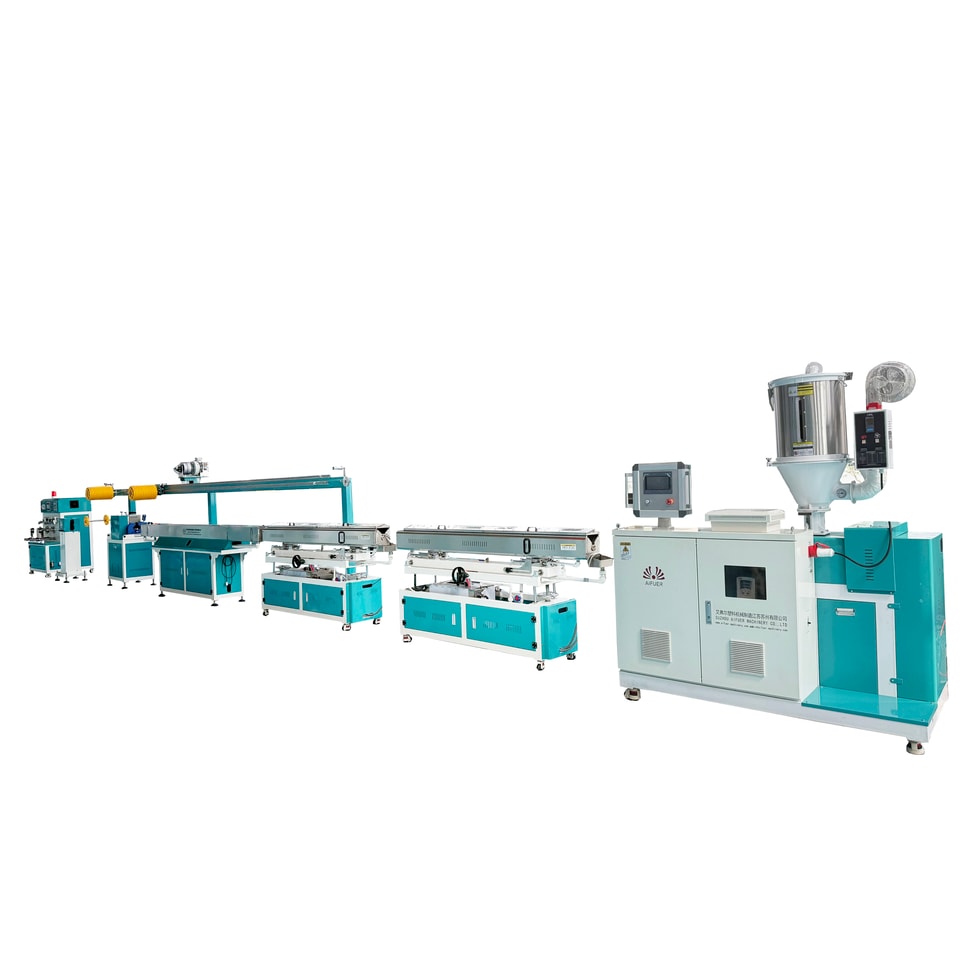
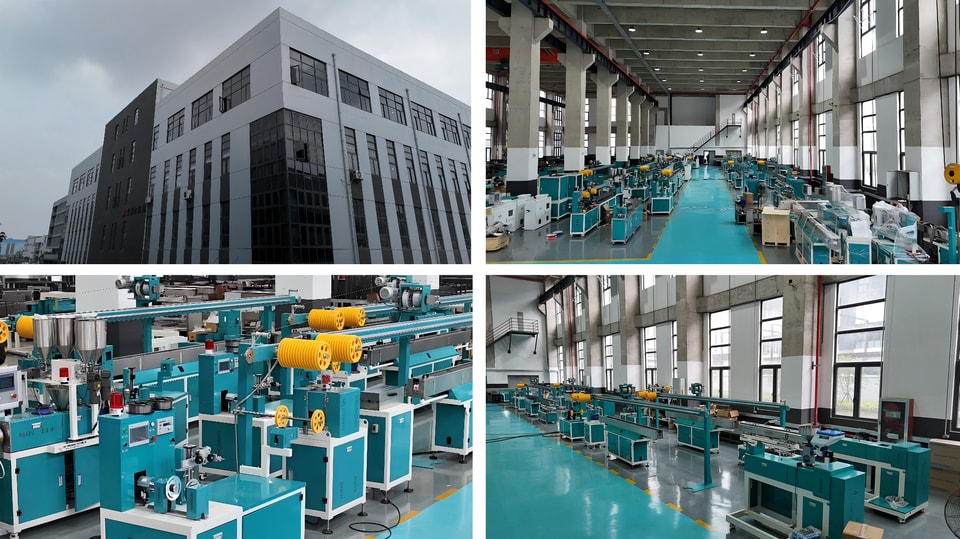
SJ50 خط بثق خيوط أحادية اللون
- الإعدادات
- متوافقة مع المادة ومعدل الإنتاج
- الدعم
- إرشادات التركيب والعملية
المعلومات الفنية
تفاصيل المنتج
عندما تزداد سرعة البثق، تزداد سرعة اللولب أيضًا. ويؤدي البثق السريع عالي الحرارةإلى زيادةالبثقبسهولة إلى حدوث ارتفاع موضعي في درجة الحرارة أو انقطاع في السلاسل الجزيئية، مما يؤثر بدوره في أداء الخيط. ويمكن لمعداتAIFUERالبثق التحكم في تذبذب درجة حرارة المصهور ضمن ≤±1°م، وتبلغ الطاقة الإنتاجية 35–45 كجم/ساعة.
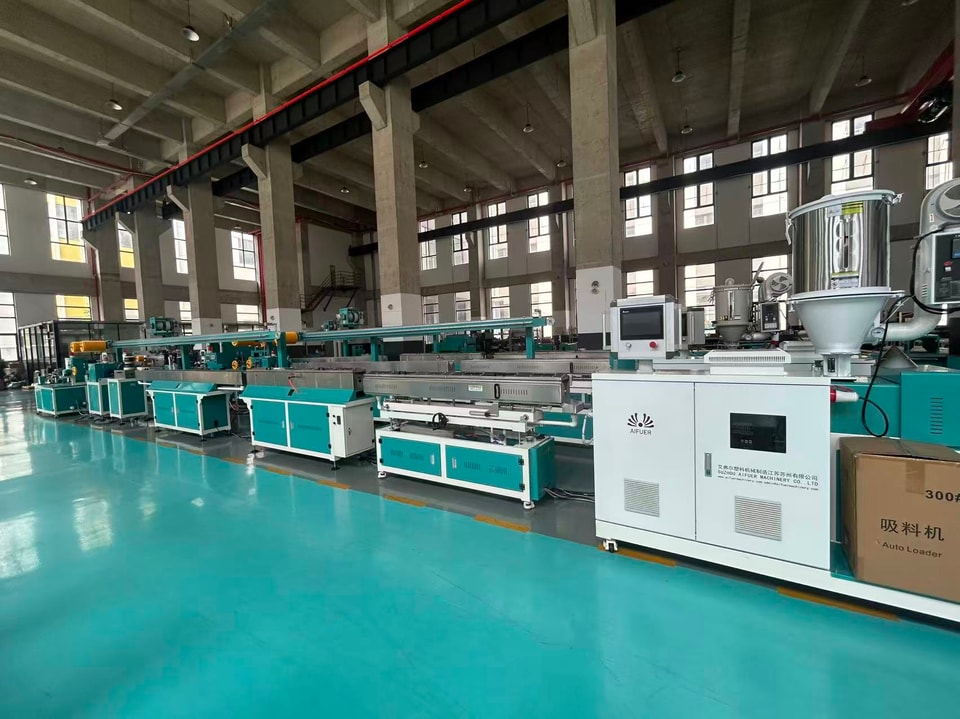
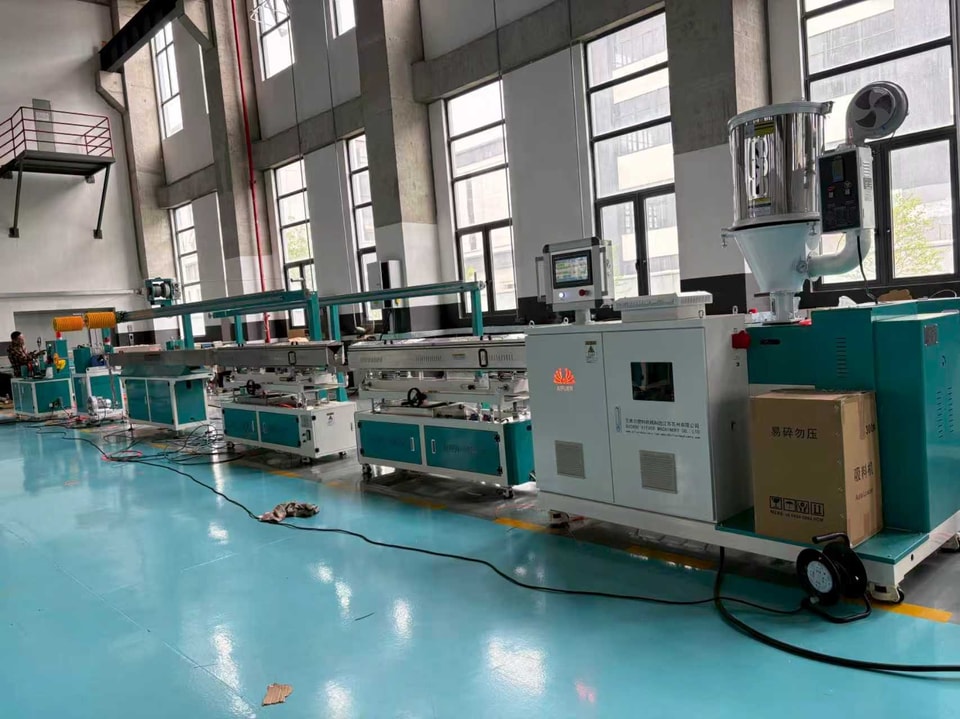
الرقم | اسم الآلة | الكمية |
1 | قمع تجفيف + وحدة تغذية تفريغية | وحدة واحدة |
2 | آلة بثق أحادية اللولب SJ-50/28 | وحدة واحدة |
3 | وحدة تحكم PLC Siemens بشاشة لمس | وحدة واحدة |
4 | قالب (1.75 مم) | وحدة واحدة |
5 | خزان مياه ساخنة بطول 2.4 متر | وحدة واحدة |
6 | خزان مياه دافئة بطول 2.4 متر | وحدة واحدة |
7 | خزان مياه باردة بطول 4 أمتار | وحدة واحدة |
9 | وحدة تخزين أفقية | وحدة واحدة |
10 | معدات نفخ الهواء | وحدة واحدة |
11 | جهاز قياس قطر الخيط بالليزر | وحدة واحدة |
12 | وحدة سحب مؤازرة | وحدة واحدة |
13 | آلة لفّ مؤازرة | وحدة واحدة |
2. نظام التبريد: تشكيل سريع أثناء البثق عالي السرعة
عند خروج الخيط من القالب بسرعة تبلغ نحو 4.38 مترًا في الثانية، قد يصبح قطره بيضاويًا أو مسطحًا إذا كان التبريد سريعًا جدًا أو غير كافٍ. ويستطيعAIFUERخزان المياه ثلاثي المراحل إتمام عملية التبريد الانتقالية. تستخدم المرحلة الأولى مياهًا عالية الحرارة بدرجة 85°م لتبريد الخيط ببطء، ثم يُبرَّد في خزان المياه الدافئة لتحقيق التشكيل السريع. وأخيرًا، تُستخدم مياه تدوير بدرجة حرارة الغرفة لضمان تبريد الخيط بالكامل قبل دخوله إلى نظام السحب، ومنع تمدده بفعل الشد، مما قد يؤدي إلى انخفاض قطره. ويتحكم نظام Siemens للتحكم بواسطة PLC في فرق درجة الحرارة ضمن ±0.9°م، ويبلغ طول مسار التبريد الإجمالي، بما في ذلك قسم التبريد بالهواء، 12.58 مترًا لتلبية زمن التبادل الحراري المطلوب للإنتاج عالي السرعة.
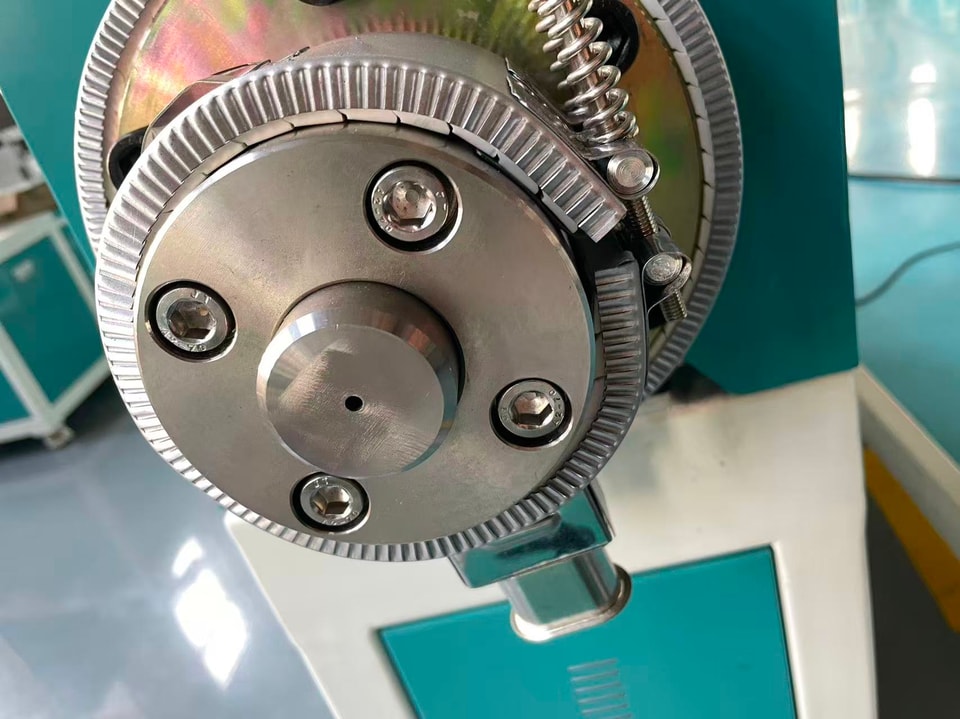
3. نظام السحب: تحكم مؤازر
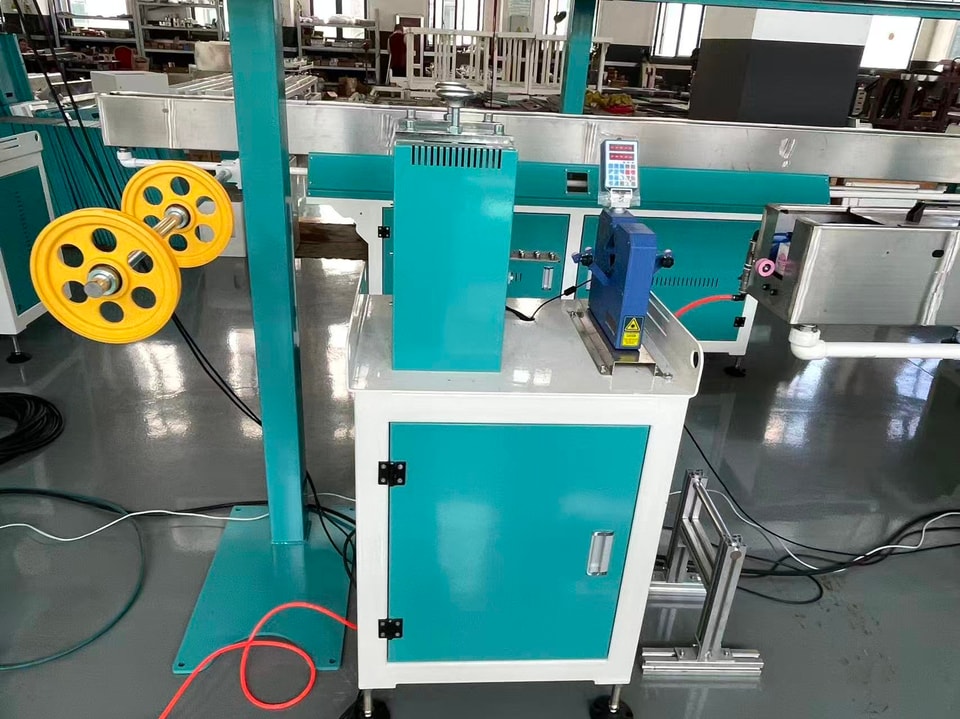
يرتبط المحرك المؤازر بالآلة الرئيسية، ويحقق نظام PID تحكمًا مغلق الحلقة، كما تضمن الزيادة أو الخفض المتزامن للسرعة تطابقًا دقيقًا. ويتم التحكم في الخطأ ضمن 0.02مم، مما يوفر للعملاء آلات غير مأهولة يمكنها أيضًا تحقيق وظيفة الضبط التلقائي الكامل لقطر السلك. وتتميز عجلات الجر المصنوعة من البولي يوريثان بمقاومة التآكل والزيوت ودرجات الحرارة المنخفضة والشيخوخة، إضافة إلى صلابتها العالية، مما يطيل عمرها التشغيلي ويحسن كفاءة الإنتاج.
4. جهاز التخزين: تحكم بالسيرفو
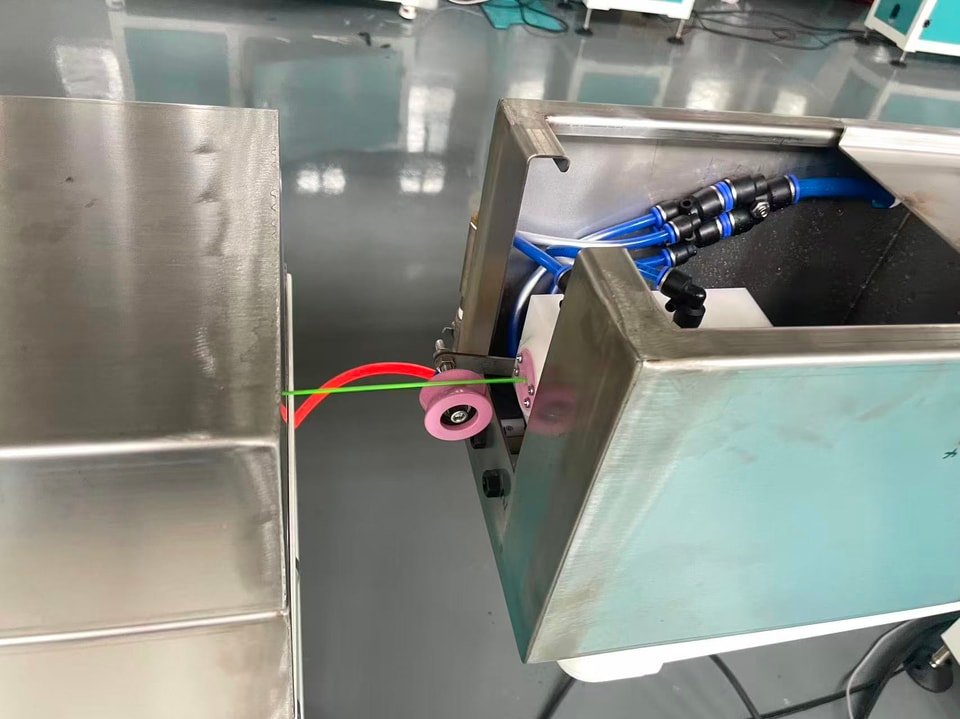
يستخدم رف التخزين الذي يبلغ طوله 8 أمتار أو 12 مترًا نظام تحكم بالسيرفو عبر السير، مما يوفر الطاقة ويجعل خط التخزين أكثر سلاسة أثناء التشغيل والإنتاج. ويتحكم نظام PID بدقة في موضع وسرعة تشغيل عجلة التخزين، ويمكنه سحب خيط الطباعة ثلاثي الأبعاد المخزن بطول 150 مترًا من أبعد موضع إلى نقطة الأصل والعودة إلى الصفر بسرعات متغيرة خلال 38 ثانية.
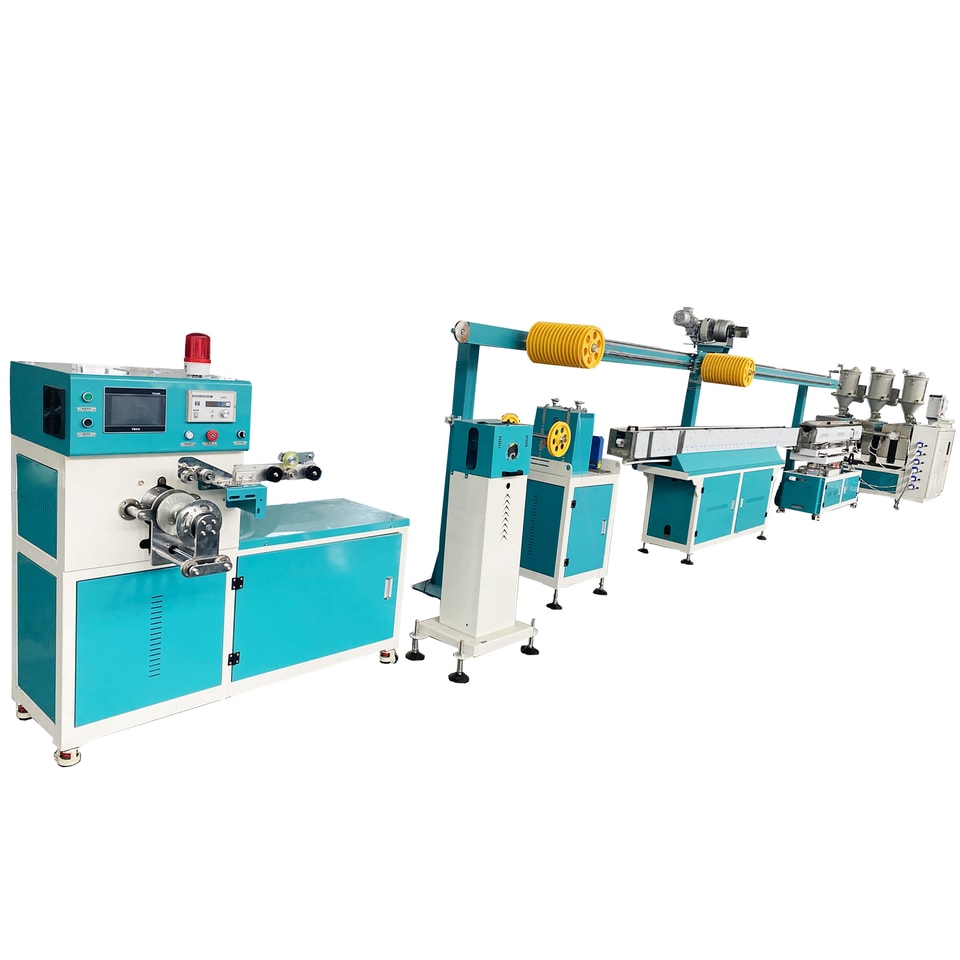
5. آلة اللف: تحكم بالسيرفو
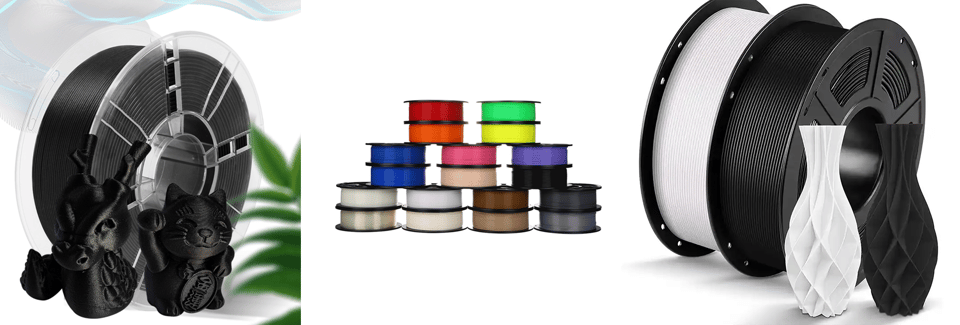
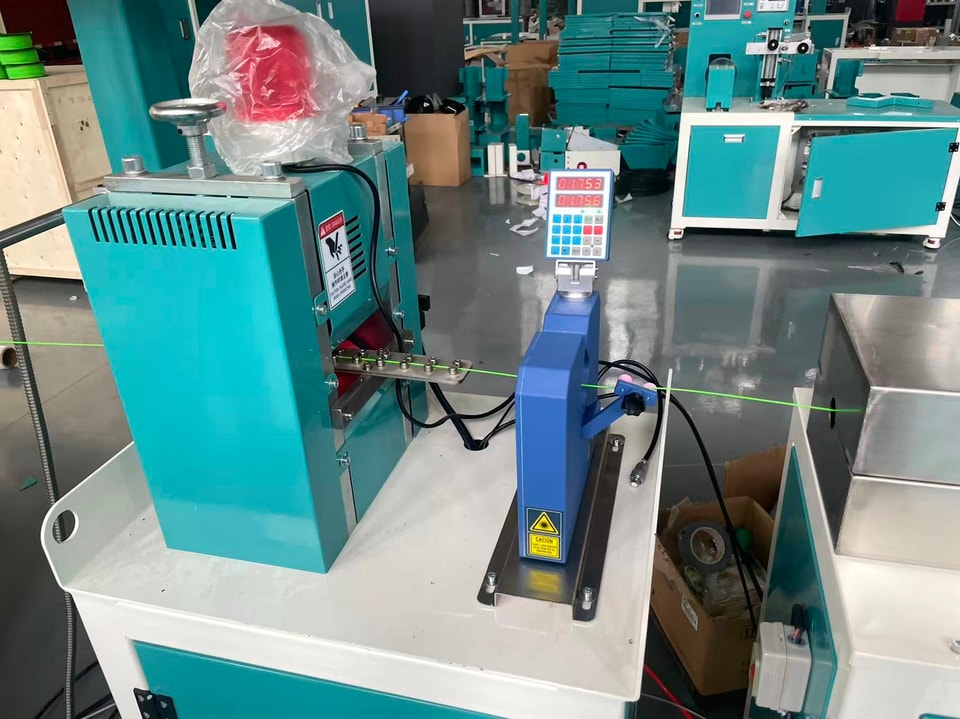
تتميز آلة اللف بنظام شد ثابت يحافظ على تجانس شد الخيط أثناء عملية اللف، مما يمنع انقطاعه أو ارتخاءه. وبفضل التحكم بتحويل التردد، يمكن أن تصل دقة الشد إلى ±0.05 مم. كما أنها مزودة بنظام تحكم PLC وشاشة لمس متعددة الوظائف، وتتيح التبديل بين عدة أحجام من بكرات الخيط (0.25 كجم، 1 كجم، 3 كجم، 5 كجم، 10 كجم، 15 كجم)، وتصحيح معلمات أقطار الخيط القياسية مثل 1.75 مم أو 3.0 مم، وتحقيق معدل ترتيب يتجاوز 98% لخيوط PLA وPETGبأقطار موحدة ذات الأقطار التقليدية المستقرة،
استكشف المجموعة